(실습) 사업재편 공정 개선 시나리오 설계
예측 결과를 기반으로 현장 알람/작업 표준(SOP) 변경 및 의사결정 자동화 시나리오 작성
1. 실습 개요 및 교육 목적
- 실습 배경
- 사업재편(내연기관 부품 🡪 친환경 배터리 팩 알루미늄 하우징 성형) 공정에서는 설비 파라미터(온도, 압력 등)의 미세한 편차가 대형 결함으로 이어짐
- 단순히 “불량이 발생할 것 같다”는 머신러닝 예측 수치만으로는 공장을 제어할 수 없음
- 예측값을 바탕으로
- ① 현장 누구에게 어떤 단계의 알람을 울릴지
- ② 작업 표준(SOP)을 어떻게 동적으로 변경할지
- ③ 언제 설비를 자동 정지(Interlock)시킬지
- 에 대한 명확한 의사결정 시나리오 체계가 수립되어야 비로소 실질적인 공정 자동화(AX)가 완성됨
- 실습 목표
- 예측 모델과 의사결정의 연결:
- Orange 3의
Predictions위젯에서 출력되는 불량 확률(Fail Probability) 수치를 - 위험도 4단계(정상/주의/경고/비상) 임계치와 직접 매핑
- Orange 3의
- 트리 기반 동적 SOP 도출:
Tree Viewer의 주요 분기 조건(die_temp,press_pressure등)을 해석하여,- 결함 유형별 물리적 긴급 조치 파라미터를 규정
- 최종 산출물 완성:
- Orange 3의 시각적 분석 결과를 바탕으로,
- 현업 부서에서 즉시 배포하여 사용할 수 있는 [사업재편 공정 개선 의사결정 자동화 시나리오 정의서]를 완성
- 예측 모델과 의사결정의 연결:
2. Orange 3 워크플로우 구성 및 연동 체계
-
본 실습은 앞선 모델링 실습 결과(Orange 3)를 의사결정 시나리오의 기초 입력 데이터로 활용함
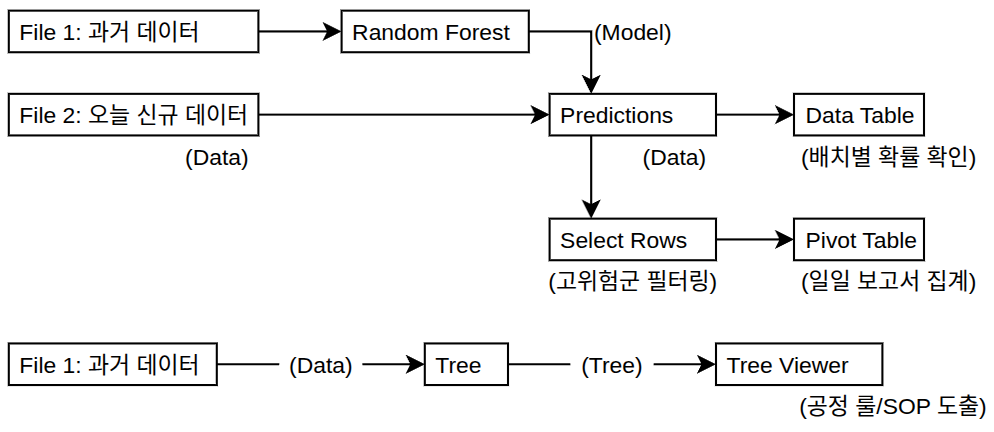 (Source: Sky Lectures / AiDALab)
3. 단계별 실습 수행 절차
-
[1단계] 기반 모델 준비 (과거 데이터 로드 및 Random Forest 설정)
File위젯 배치 (File 1):- 좌측
Data탭에서File위젯을 꺼내 캔버스에 놓기 - 더블클릭하여
process_yield_dataset.csv(과거 학습 데이터 1,200건)를 불러오기 - 컬럼 속성(Role) 설정:
batch_id: Text / Metaraw_tensile_strength~cool_rate: Numeric / Featureoperator_shift: Categorical / Featureyield_rate: Numeric / Meta (※ 치팅 방지를 위해 반드시 Meta 지정)quality_status: Categorical / Target
- 하단
Apply버튼을 클릭하고 창 닫기
- 좌측
Random Forest위젯 배치 및 연결:- 좌측
Model탭에서Random Forest위젯을 꺼내 캔버스에 놓기 File 1의 우측 점 🡪Random Forest좌측 점으로 선을 연결 (신호:Data)
- 좌측
Random Forest내부 옵션 설정:Random Forest위젯을 더블클릭하여 열기- 기본 설정을 확인
Number of trees:10(기본값)Number of attributes considered at each split: 기본값 유지
- [2단계] 신규 데이터 로드 및 불량 위험도(확률) 예측
File위젯 배치 (File 2 - 신규 데이터용):- 좌측
Data탭에서 두 번째File위젯을 꺼내 캔버스에 놓기 - 더블클릭하여
today_new_batches.csv(신규 80건)를 불러오기 - 컬럼 속성(Role) 설정:
batch_id: Text / Metaraw_tensile_strength~cool_rate: Numeric / Featureoperator_shift: Categorical / Featuredefect_type: Categorical / Meta (피벗 집계용)
- 좌측
Predictions위젯 배치 및 2개 선 연결:- 좌측
Evaluate탭에서Predictions위젯을 꺼내 캔버스에 놓기 - 선 연결 1 (모델 전달):
Random Forest우측 점 🡪Predictions좌측 점 (신호:Model) - 선 연결 2 (데이터 전달):
File 2 (신규 데이터)우측 점 🡪Predictions좌측 점 (신호:Data)
- 좌측
Predictions위젯에서 불량 확률(Probability) 활성화:Predictions위젯을 더블클릭하여 열기- 좌측 패널 상단의
Show probabilities for체크 - 드롭다운에서
Classes known to the model선택 확인
🡪 모델이 알고 있는 모든 클래스의 확률을 한 번에 전부 계산하여 표시함
Data Table위젯으로 위험 등급 확인:- 좌측
Data탭에서Data Table위젯을 꺼내Predictions우측에 연결 - 더블클릭하여 열고,
Random Forest: Fail컬럼 헤더를 클릭해 정렬해 보며 배치별 불량 확률을 확인- 정상: $< 0.20$
- 주의: $0.20 \le \text{확률} < 0.40$
- 경고: $0.40 \le \text{확률} < 0.70$
- 비상: $\ge 0.70$
- 좌측
- [3단계]
Tree Viewer를 통한 결함별 긴급 조치 룰(SOP) 추출Tree위젯 배치 및 연결:- 좌측
Model탭에서Tree위젯을 꺼내 캔버스에 놓기 - 첫 번째
File 1 (과거 데이터)우측 점 🡪Tree좌측 점으로 선을 연결 (신호:Data)
- 좌측
Tree Viewer위젯 배치 및 연결:- 좌측
Visualize탭에서Tree Viewer위젯을 꺼내 놓기 Tree위젯 우측 점 🡪Tree Viewer좌측 점으로 선을 연결 (신호:Tree)
- 좌측
Tree Viewer화면 설정:Tree Viewer위젯을 더블클릭- 좌측 패널 옵션을 변경:
Depth:3또는4로 지정 (화면 축약)Target class:Fail선택 (불량 노드 파란색 강조)Node labels:(None)선택 (LOT 번호 숨김)
- 공정 룰(Rule) 확인 및 메모:
- 파란색 100% Fail 노드로 이어지는 상단 분기 조건의 수치를 읽고 기록:
- 저온 미성형 (UnderFill): 금형 온도(
die_temp) $\le 205℃$ (또는 $210℃$) - 과열 크랙 (Crack): 금형 온도(
die_temp) $\ge 235℃$ - 과가압 버 (Burr): 프레스 압력(
press_pressure) $\ge 175\text{ton}$
- 저온 미성형 (UnderFill): 금형 온도(
- 파란색 100% Fail 노드로 이어지는 상단 분기 조건의 수치를 읽고 기록:
- 노드 안에서 읽어야 할 핵심 정보
- 상자 바로 위 연결선에 적힌 조건문 (가장 중요):
- 예:
die_temp ≤ 205.0,die_temp > 235.0,press_pressure > 175.0
🡪 이 조건문이 바로 SOP 규정에 들어갈 물리적 임계치 수치
- 예:
- 상자 색상의 진한 정도:
Target class를Fail로 두었기 때문에, 파란색이 진할수록 불량률이 90~100%에 달하는 고위험 구간
- 상자 내부의 비율(Distribution):
- 노드 안에 표시된
Fail: 180 / 185 (97%)같은 비율을 통해 해당 온도/압력 구간에서 불량이 얼마나 집중 발생하는지 한눈에 확인할 수 있음
- 노드 안에 표시된
- 상자 바로 위 연결선에 적힌 조건문 (가장 중요):
- [4단계] [공정 개선 의사결정 자동화 시나리오 정의서] 완성
- 위 2단계(확률 구간)와 3단계(트리 분기 수치)에서 확인한 값을 아래 정의서 표준 양식에 기록하여 최종 산출물 작성
# [사업재편 공정 개선 의사결정 자동화 시나리오 정의서]
■ 대상 공정: 친환경 배터리 팩 하우징 성형 라인 (Line-B)
■ 연동 도구: Orange 3 예측 엔진 (Random Forest) ──► 현장 HMI / PLC 연동

1. 위험 수준별 현장 알람 매트릭스 (Predictions 확률 연동)
--------------------------------------------------------------------------------------------------------------------------------------------------
위험 등급   판정 조건 (Random Forest: Fail)     알람 수신자 및 매체         제어 방식           설비 및 조업 지침
--------------------------------------------------------------------------------------------------------------------------------------------------
[1] 정상    불량 확률 < 20% (0.20 미만)         현장 모니터 (녹색등)        완전 자동           현행 조업 레시피 유지
[2] 주의    20% ≤ 불량 확률 < 40%               작업자 HMI (황색 경광등)    완전 자동           샘플링 검사 주기 단축 (5배치당 1개 → 2배치당 1개)
[3] 경고    40% ≤ 불량 확률 < 70%               현장 조장/반장 (PDA 알림)   작업자 1클릭 승인   HMI 동적 SOP 팝업 확인 터치 시 파라미터 보정
[4] 비상    불량 확률 ≥ 70% (연속 2회 경고)     라인장, 품질팀장 (SMS)      시스템 선제 정지    설비 PLC 인터록 자동 비상 정지
--------------------------------------------------------------------------------------------------------------------------------------------------

2. 파라미터 이탈 유형별 동적 작업 표준(SOP) (Tree Viewer 분기 연동)
--------------------------------------------------------------------------------------------------------------------------------------------------
주요 이탈 변수      예상 결함 유형      적용 SOP 코드   현장 파라미터 동적 보정 세부 지침
--------------------------------------------------------------------------------------------------------------------------------------------------
die_temp < 205℃     UnderFill           SOP-B-TEMP-01   ① 예열 챔버 히터 출력 +8% 상향 조정
(금형 저온 이탈)    (미성형 불량)                       ② 서보 프레스 가압 유지시간 1.0초 연장
die_temp > 235℃     Crack               SOP-B-TEMP-02   ① 냉각 라인 밸브 개도율 15% 상향
(금형 과열 이탈)    (열응력 균열)                       ② 성형 직후 급랭 팬 가동 시간 2초 추가 확보
press_pressure      Burr                SOP-B-PRESS-01  ① 서보 모터 최대 가압력을 165ton으로 하향 제한
> 175ton (과가압)   (쇳물 누출/단차)                    ② 금형 파팅 라인 유격 점검
--------------------------------------------------------------------------------------------------------------------------------------------------
5. 실습 평가 및 체크포인트
- Orange 3
Predictions위젯에서Probabilities옵션을 켜고, 각 배치의 불량 확률 수치(Random Forest: Fail)를 확인했는가?Tree Viewer위젯의 분기 조건을 추적하여 불량이 발생하는 구체적인 수치 한계선(온도, 압력 등)을 파악했는가?- 위험 등급(정상/주의/경고/비상)에 따른 알람 대상자와 시스템 제어 방식(완전자동 vs 1클릭 승인 vs 인터록 정지)을 명확히 구분했는가?
- 작성된 시나리오 정의서가 실제 공장 라인에 즉시 배포 가능한 수준의 실무 규칙을 담고 있는가?
